Atribución de la fuente y descargo de responsabilidad: Las métricas técnicas de este artículo se han recopilado objetivamente y se han adaptado del informe global. “Directrices sobre la calidad de la materia prima para la pirólisis de residuos plásticos” Publicado por la Alianza para Acabar con los Residuos Plásticos (AEPW) y Eunomia Research & Consulting (agosto de 2022). Este artículo tiene como único fin servir de referencia técnica no comercial y recurso para compartir conocimientos entre socios globales del sector del reciclaje químico, y no debe utilizarse para su reventa comercial ni con fines lucrativos. Se recomienda encarecidamente a los lectores que visiten el sitio web oficial. Página de informes de AEPW o el sitio web de Página del informe de eunomia Para acceder al texto completo del informe original.
1. ¿Por qué desarrollar esta guía sobre materias primas para pirólisis?
1.1 Contexto global: Auge del reciclaje químico
Diversos grupos de interés, desde fabricantes de envases hasta agencias gubernamentales, están interesados en el potencial del reciclaje avanzado para incorporar nuevas dimensiones al reciclaje de residuos plásticos, especialmente con la expectativa de que estas tecnologías complementen el reciclaje mecánico. Entre las distintas vías de reciclaje químico, la pirólisis desempeña un papel fundamental en la creación de un sistema circular de plásticos de ciclo cerrado. Mediante la despolimerización térmica, los residuos plásticos se transforman en nafta, que posteriormente puede reincorporarse a las cadenas de producción de plásticos.
1.2 Desafío principal: Falta de estándares uniformes para las materias primas
La rápida expansión del sector de la pirólisis ha puesto de manifiesto un desafío fundamental para la industria: la persistente ausencia de especificaciones de calidad unificadas para la materia prima.
- Para los operadores de clasificación de residuos: Las instalaciones de clasificación están acostumbradas a las especificaciones de materia prima para el reciclaje mecánico de plásticos. Carecen de directrices claras sobre cómo preparar materia prima plástica mixta apta para plantas de pirólisis.
- Para los proveedores de equipos de pirólisis y los operadores de plantas: la composición incierta de la materia prima puede causar efectos indeseables, como una menor productividad del proceso, una menor calidad del producto final y un mayor desgaste de los equipos, lo que supone un aumento de los costes.
1.3 Objetivo de la directriz
Para abordar estas cuestiones, AEPW y Eunomia elaboraron conjuntamente este informe. El objetivo de este estudio es aclarar los requisitos de materia prima para la pirólisis y proponer una especificación modelo que sirva como punto de partida para las conversaciones entre los operadores de pirólisis y los proveedores de materiales.
2. Especificación de la materia prima para pirólisis
| Composición principal | Umbral mínimo/Límite de contaminación | Explicación del impacto potencial y las limitaciones del proceso. |
|---|---|---|
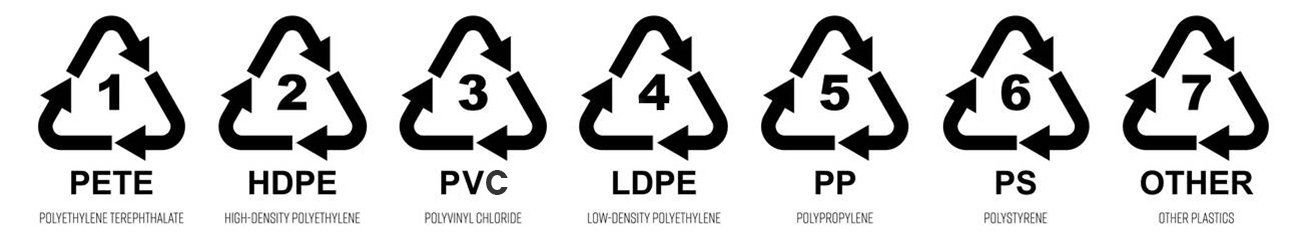
| Contenido de PE y PP | ≥ 85% | El polietileno (PE) y el polipropileno (PP) son las principales materias primas preferidas por los operadores de pirólisis. Un menor contenido combinado de PE y PP en la materia prima generalmente implica una mayor presencia de heteroátomos⁵ como oxígeno y nitrógeno. Un alto contenido de heteroátomos puede resultar en un menor rendimiento y/o la necesidad de un hidrotratamiento posterior al proceso para cumplir con las especificaciones de salida, lo cual tiene implicaciones económicas para el proceso. |
| Contenido de PVC/PVDC | ≤ 1% | Las películas de cloruro de polivinilo (PVC) y cloruro de polivinilideno (PVDC) introducen átomos de cloro en el proceso de pirólisis, lo que puede causar corrosión en los equipos y persistir. en el producto final de hidrocarburos como heteroátomos. Los operadores de pirólisis tienen medios poco rentables para eliminar el PVC/PVDC o sortear los problemas que plantea. |
| Contenido de PET / EVOH / Nylon | ≤ 5% | El tereftalato de polietileno (PET), el alcohol etilvinílico (EVOH) y el nailon son contaminantes problemáticos porque contienen moléculas con oxígeno y estructuras hidrocarbonadas más complejas. La presencia de átomos de oxígeno en la materia prima genera productos oxigenados, lo que reduce el rendimiento y afecta negativamente la calidad del aceite de pirólisis. Algunas estructuras hidrocarbonadas más complejas, como el nailon y el PET, no se descomponen con la misma facilidad que las del PE y el PP, y algunos subproductos de su descomposición actúan como impurezas en el producto final. |
| Contenido de PS | ≤ 7% | El poliestireno (PS) generalmente no se considera un contaminante prohibitivo. Sin embargo, las tolerancias de cada operador para el PS pueden variar significativamente. Algunos operadores establecieron umbrales muy permisivos para el contenido máximo de PS, mientras que otros indicaron umbrales más estrictos que aún podrían estar dentro del rango esperado para la presencia de PS en flujos de materias primas plásticas mixtas. |
| Contenido de metal, vidrio, suciedad y partículas finas. | ≤ 7% | Esta familia de contaminantes resulta problemática por dos razones. En primer lugar, estos materiales tienden a ser abrasivos y pueden dañar significativamente los equipos. En segundo lugar, son relativamente pesados, lo que incrementa los costos para los operadores de pirólisis, ya que la materia prima se suele adquirir por unidad de peso. |
| Contenido de papel/orgánico | ≤ 10% | El papel y otros materiales orgánicos que contienen oxígeno y estructuras moleculares más complejas pueden reducir la calidad del producto final. Esto puede aumentar los requisitos y costos de postratamiento, como el hidroprocesamiento. Los operadores indicaron un rango bastante amplio de umbrales para estos materiales, y algunos expresaron un límite relativamente permisivo. Estos umbrales pueden estar correlacionados con las tecnologías de preclasificación. |
| Contenido máximo de agua | ≤ 7% | El agua absorbe el calor de reacción y aumenta el consumo de energía. Aunque puede ser eliminada mediante secado de pretratamiento, la humedad excesiva aumenta la inversión y costos de operacion. |
| Contenido máximo total de cenizas | ≤ 15% | Siempre que los componentes individuales de impurezas no superen sus respectivos límites, El contenido total combinado de cenizas no deberá exceder el 15%. |
3. Factores que determinan la especificación de la materia prima
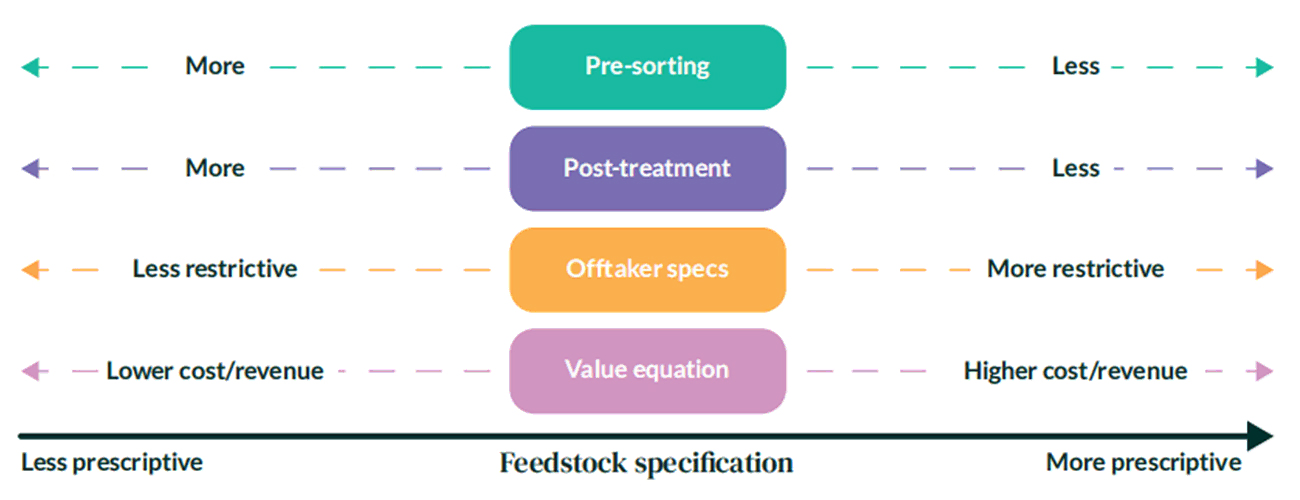
Fuente de la imagen: Alliance to End Plastic Waste (AEPW) y Eunomia. Adaptado de “Directrices sobre la calidad de la materia prima para la pirólisis de residuos plásticos” (Figura 2.2).
Capacidad de preclasificación frontal
- Mayor preselección → Normas de materia prima menos restrictivas: Las plantas de pirólisis de plástico equipadas con un sistema de clasificación robusto (por ejemplo, clasificadores ópticos, separadores magnéticos) pueden aceptar residuos plásticos de menor calidad y muy mezclados, ya que el sistema de clasificación filtra el PVC, el PET y otros materiales inadecuados.
- Menos preselección → Estándares de materia prima más estrictos: Si carecen de líneas de clasificación robustas, los operadores de plantas de pirólisis deben comprar costosos residuos plásticos limpios para evitar daños en el reactor y comprometer la calidad del aceite.
Configuración posterior al tratamiento en el back-end
- Más tratamiento posterior → Normas de materia prima menos restrictivas: Gracias a un sistema de refinación avanzado (catalítico, decloración, destilación), los operadores de la planta de pirólisis tienen una tolerancia mucho mayor a los contaminantes (como el cloro y el silicio) en el plástico crudo. Esto se debe a que las impurezas presentes en el aceite pueden eliminarse posteriormente mediante el refinado.
- Menos postratamiento → Normas de materia prima más prescriptivas: Con una purificación básica o simplificada, el margen de error es mínimo. Las impurezas de la materia prima deben controlarse rigurosamente desde el principio para garantizar que el aceite resultante cumpla con los estándares básicos del mercado.
Especificaciones del comprador aguas abajo
- Especificaciones menos restrictivas para el comprador → Estándares de materia prima menos prescriptivos: Si su comprador final (destinatario) solo requiere aceite de pirólisis de baja calidad para calefacción industrial, combustible marino o mezclas básicas, sus requisitos de materia prima pueden flexibilizarse significativamente.
- Especificaciones más restrictivas para los compradores → Estándares de materia prima más prescriptivos: Si su objetivo es vender aceite de pirólisis de alta calidad a gigantes petroquímicos (como Dow, BASF o Shell) para la producción de plásticos circulares (procesados mediante craqueo por vapor), sus especificaciones de calidad química son extremadamente estrictas. Para cumplir con sus estándares, los plásticos que utilice deben estar prácticamente libres de PVC, halógenos y metales.
Ecuación de valor y modelo de costo-ingreso
- Menor costo/ingreso → Estándares de materia prima menos restrictivos: En regiones con bajos costos de procesamiento, altas tarifas de entrada (tasas de vertido) o donde el modelo de ingresos depende en gran medida de los subsidios gubernamentales para el tratamiento de residuos en lugar de las ventas de petróleo, la planta puede tolerar una gama más amplia y menos restrictiva de residuos de baja calidad.
- Mayor relación costo/ingreso → Estándares de materia prima más estrictos: Cuando el aceite de pirólisis de alta pureza alcanza un precio muy elevado (altos ingresos), o cuando los costes operativos y de purificación son extremadamente altos, resulta muy rentable utilizar especificaciones precisas de materia prima de alta calidad para maximizar el rendimiento del aceite de alto valor y minimizar el tiempo de inactividad de los equipos.
Observaciones finales
La pirólisis de residuos plásticos (reciclaje avanzado) es una ciencia rigurosa donde "la materia prima determina el resultado". Al comprender esta guía internacional sobre la calidad de la materia prima, los clientes globales pueden, al realizar estudios de viabilidad de proyectos y adquirir equipos, alinear de manera más científica la composición y la economía locales de los residuos plásticos para personalizar la solución de pirólisis más eficiente, estable y comercialmente rentable.