Attribuzione della fonte e disclaimer: Le metriche tecniche in questo articolo sono compilate e adattate in modo oggettivo dal rapporto globale "Linee guida sulla qualità delle materie prime per la pirolisi dei rifiuti plastici" pubblicato da Alliance to End Plastic Waste (AEPW) e Eunomia Research & Consulting (agosto 2022). Questo articolo è inteso esclusivamente come riferimento tecnico non commerciale e risorsa per la condivisione di conoscenze industriali per i partner globali nel settore del riciclo chimico e non deve essere utilizzato per la rivendita commerciale o per scopi di lucro. I lettori sono vivamente incoraggiati a visitare il sito ufficiale. Pagina del rapporto AEPW o il sito web di Pagina del rapporto Eunomia per accedere al testo integrale del rapporto originale.
1. Perché sviluppare queste linee guida per le materie prime da pirolisi?
1.1 Contesto globale: l'ascesa del riciclo chimico
Le parti interessate, dai produttori di imballaggi alle agenzie governative, sono interessate al potenziale del riciclo avanzato per aggiungere nuove dimensioni al riciclo dei rifiuti plastici, soprattutto nella prospettiva che queste tecnologie integrino il riciclo meccanico. Tra i vari processi di riciclo chimico, la pirolisi svolge un ruolo di primo piano nella creazione di un sistema circolare a ciclo chiuso per la plastica. Attraverso la depolimerizzazione termica, i rifiuti plastici vengono convertiti in nafta, che può poi essere reimmessa nelle catene di produzione della plastica.
1.2 Sfida principale: mancanza di standard uniformi per le materie prime
La rapida espansione del settore della pirolisi ha messo in luce una sfida fondamentale per l'industria: la cronica assenza di specifiche di qualità uniformi per le materie prime.
- Per gli operatori degli impianti di smistamento dei rifiuti: gli impianti di smistamento sono abituati alle specifiche delle materie prime per il riciclaggio meccanico della plastica. Mancano tuttavia linee guida chiare sulla preparazione di materie prime plastiche miste qualificate per gli impianti di pirolisi.
- Per i fornitori di apparecchiature di pirolisi e i gestori degli impianti: una composizione incerta della materia prima può causare effetti indesiderati, tra cui una riduzione della resa del processo, una minore qualità del prodotto finale e l'usura delle apparecchiature, con conseguenti costi aggiuntivi.
1.3 Obiettivo della linea guida
Per affrontare queste problematiche, AEPW ed Eunomia hanno elaborato congiuntamente questo rapporto. Lo scopo di questo studio è contribuire a chiarire i requisiti relativi alle materie prime necessarie per la pirolisi e proporre una specifica modello per le materie prime che possa fungere da punto di partenza per le discussioni tra gli operatori degli impianti di pirolisi e i fornitori di materiali.
2. Specifiche della materia prima per la pirolisi
| Composizione principale | Soglia minima/Limite di contaminazione | Spiegazione del potenziale impatto e delle limitazioni del processo |
|---|---|---|
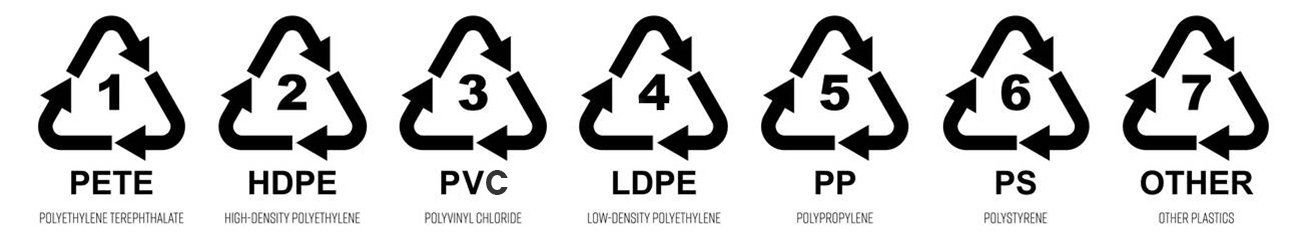
| Contenuto di PE e PP | ≥ 85% | Il polietilene (PE) e il polipropilene (PP) sono le principali materie prime desiderate dagli operatori di pirolisi. Una minore percentuale di PE e PP combinati nelle materie prime generalmente implica una maggiore presenza di eteroatomi5 come ossigeno e azoto. Un elevato contenuto di eteroatomi può portare a una minore resa e/o alla necessità di un idrotrattamento post-processo per soddisfare le specifiche di accettazione, con conseguenti implicazioni economiche per il processo. |
| Contenuto di PVC/PVDC | ≤ 1% | Le pellicole di cloruro di polivinile (PVC) e cloruro di polivinilidene (PVDC) introducono atomi di cloro nel processo di pirolisi, che possono causare corrosione alle apparecchiature e persistere nel prodotto idrocarburico finito sotto forma di eteroatomi. Gli operatori della pirolisi dispongono di mezzi limitati ed economicamente vantaggiosi per rimuovere il PVC/PVDC o aggirare le problematiche che esso comporta. |
| Contenuto di PET/EVOH/Nylon | ≤ 5% | Il polietilene tereftalato (PET), l'etilene vinil alcol (EVOH) e il nylon sono contaminanti problematici perché contengono molecole che includono ossigeno e strutture idrogeno-carbonio più complesse. La presenza di atomi di ossigeno nella materia prima determina la formazione di prodotti ossigenati, che riducono la resa e influiscono negativamente sulla qualità dell'olio di pirolisi. Alcune strutture idrogeno-carbonio più complesse, come quelle del nylon e del PET, non si decompongono con la stessa facilità di quelle del PE e del PP, e alcuni sottoprodotti della loro decomposizione possono agire come impurità nel prodotto finito. |
| Contenuti PS | ≤ 7% | Il polistirene (PS) non è generalmente considerato un contaminante proibitivo. Tuttavia, le tolleranze dei singoli operatori per il PS possono variare significativamente. Alcuni operatori hanno espresso soglie molto permissive per il contenuto massimo di PS, mentre altri hanno indicato soglie più restrittive che possono comunque rientrare nell'intervallo previsto per la presenza di PS nei flussi di materie prime plastiche miste. |
| Contenuto di metallo/vetro/sporco/particelle fini | ≤ 7% | Questa famiglia di contaminanti è problematica per due motivi. In primo luogo, questi materiali tendono ad essere abrasivi e possono danneggiare significativamente le apparecchiature. In secondo luogo, sono relativamente pesanti, il che aumenta l'onere dei costi per gli operatori degli impianti di pirolisi, poiché la materia prima viene in genere acquistata in base al peso unitario. |
| Carta / Contenuto organico | ≤ 10% | Carta e altri materiali organici contenenti ossigeno e strutture molecolari più complesse possono ridurre la qualità del prodotto finale. Ciò può aumentare i requisiti e i costi di post-trattamento, come ad esempio l'idrotrattamento. Gli operatori hanno indicato una gamma piuttosto ampia di soglie per questi materiali, con alcuni operatori che hanno espresso un limite relativamente permissivo. Queste soglie possono essere correlate alle tecnologie di pre-selezione. |
| Contenuto massimo di acqua | ≤ 7% | L'acqua assorbe il calore di reazione e aumenta il consumo di energia. Sebbene possa essere rimosso tramite essiccazione pretrattata, l'umidità eccessiva aumenta l'investimento e costi operativi. |
| Contenuto massimo totale di ceneri | ≤ 15% | A condizione che i singoli componenti di impurità non superino i rispettivi limiti, Il contenuto totale di ceneri non deve superare il 15%. |
3. Fattori determinanti per la definizione delle specifiche della materia prima
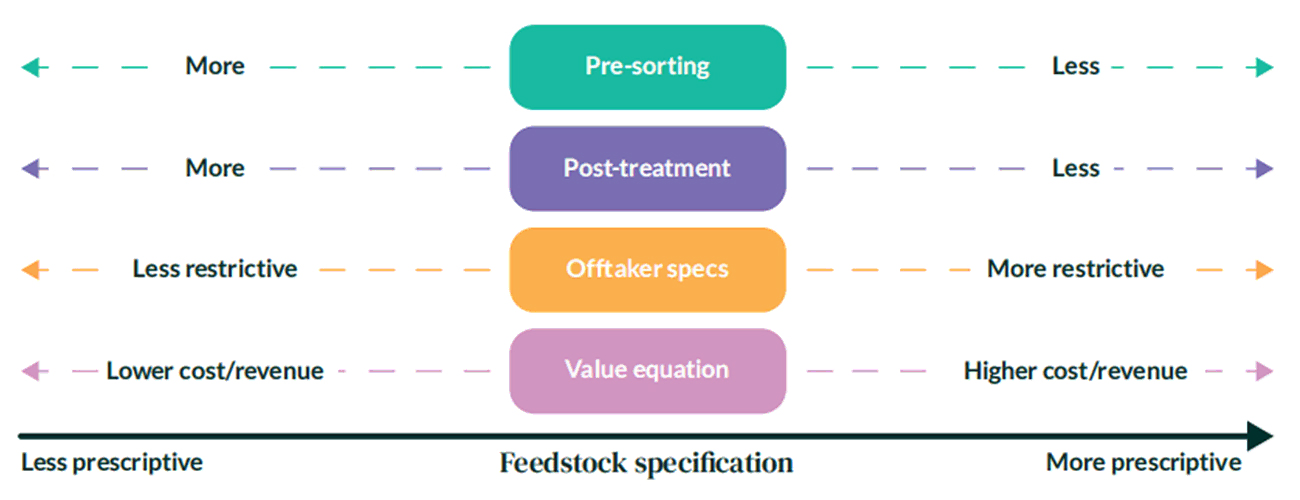
Fonte immagine: Alliance to End Plastic Waste (AEPW) ed Eunomia. Adattato da "Linee guida sulla qualità delle materie prime per la pirolisi dei rifiuti plastici" (Figura 2.2).
Capacità di pre-smistamento front-end
- Maggiore preselezione → Standard di materie prime meno restrittivi: Gli impianti di pirolisi della plastica dotati di un robusto sistema di selezione (ad esempio, selezionatori ottici, separatori magnetici) possono accettare rifiuti plastici di qualità inferiore e altamente misti, poiché il sistema di selezione filtra PVC, PET e altri materiali non idonei.
- Meno pre-selezione → Standard più rigorosi per le materie prime: In assenza di linee di smistamento efficienti, gli operatori degli impianti di pirolisi devono acquistare costosi rifiuti plastici puliti per evitare danni al reattore e compromettere la qualità dell'olio.
Configurazione del post-trattamento back-end
- Più post-trattamento → Standard di materie prime meno restrittivi: Grazie a sistemi di raffinazione avanzati (catalitici, di declorazione e distillazione), gli operatori degli impianti di pirolisi hanno una tolleranza molto maggiore ai contaminanti (come cloro e silicio) presenti nella plastica grezza. Questo perché le impurità presenti nell'olio possono essere eliminate in un secondo momento tramite raffinazione.
- Meno post-trattamento → Standard più rigorosi per le materie prime: Con una purificazione di base o semplificata, il margine di errore è minimo. Le impurità della materia prima devono essere rigorosamente controllate a priori per garantire che l'olio finale soddisfi gli standard di mercato di base.
Specifiche dell'acquirente a valle
- Specifiche meno restrittive per gli acquirenti → Standard meno prescrittivi per le materie prime: Se il vostro acquirente a valle (committente) richiede solo olio di pirolisi di bassa qualità per riscaldamento industriale, combustibile marino o miscelazione di base, i requisiti relativi alla materia prima in ingresso possono essere notevolmente ridotti.
- Specifiche più restrittive per gli acquirenti → Standard più prescrittivi per le materie prime: Se il tuo obiettivo è vendere olio di pirolisi di alta qualità a colossi petrolchimici (come Dow, BASF o Shell) per la produzione di plastiche circolari (tramite impianti di cracking a vapore), le loro specifiche di grado chimico sono estremamente rigorose. Per soddisfare i loro standard, le plastiche in ingresso devono essere praticamente prive di PVC, alogeni e metalli.
Equazione del valore e modello costi-ricavi
- Minori costi/ricavi → Standard meno restrittivi per le materie prime: Nelle regioni con bassi costi di trattamento, tariffe di conferimento elevate o dove il modello di ricavo si basa in gran parte sui sussidi governativi per il trattamento dei rifiuti piuttosto che sulla vendita di petrolio, l'impianto può tollerare una gamma più ampia e meno restrittiva di rifiuti di bassa qualità.
- Costi/Ricavi più elevati → Standard più restrittivi per le materie prime: Quando l'olio di pirolisi ad elevata purezza spunta un prezzo molto alto (elevato fatturato), o quando i costi operativi e di purificazione sono estremamente alti, diventa altamente redditizio utilizzare materie prime con specifiche precise e di alta qualità per massimizzare la resa di olio di alto valore e ridurre al minimo i tempi di fermo delle apparecchiature.
Osservazioni conclusive
La pirolisi dei rifiuti plastici (riciclo avanzato) è una scienza rigorosa in cui "l'input determina l'output". Comprendendo questa guida internazionale sulla qualità delle materie prime, i clienti di tutto il mondo possono, durante gli studi di fattibilità dei progetti e l'approvvigionamento delle attrezzature, allineare in modo più scientifico la composizione locale dei rifiuti plastici e gli aspetti economici per personalizzare la soluzione di pirolisi più efficiente, stabile e commercialmente redditizia.