Com o endurecimento das regulamentações ambientais, a Dessorção Térmica (DT) tornou-se o padrão ouro para transformar lodo oleoso perigoso em recursos valiosos. No entanto, alcançar a máxima eficiência é um desafio complexo de engenharia. O sucesso de um projeto de dessorção térmica depende de uma interação delicada de diversos fatores críticos, que vão desde a natureza química dos contaminantes até o comportamento físico do lodo durante o aquecimento.
1. Características dos contaminantes
A natureza química dos poluentes presentes no lodo serve como o principal modelo para o projeto de todo o sistema.
1.1 Distribuição da volatilidade e do ponto de ebulição
O fator mais fundamental é a faixa de ponto de ebulição dos hidrocarbonetos. A lama oleosa frequentemente contém um amplo espectro de alcanos e aromáticos, desde frações leves de C10 até ceras e asfaltenos pesados de C40.
- Dessorção Térmica a Baixa Temperatura (LTTD)Opera em temperaturas de até 350°C, otimizado para combustíveis voláteis e óleos leves.
- Desorção Térmica de Alta Temperatura (HTTD)Opera em temperaturas de até 600°C, necessárias para petróleos pesados, PAHs e hidrocarbonetos de cadeia longa.
1.2 Estabilidade Química e Teor de Halogênios
A presença de compostos orgânicos clorados (como os PCBs) introduz uma complexidade significativa. Durante pirólise de borra de óleo Durante o tratamento, esses compostos podem sofrer decomposição parcial, potencialmente formando gases ácidos como o cloreto de hidrogênio. Isso exige materiais especializados para o reator e um sistema robusto de controle da poluição do ar, geralmente envolvendo lavadores cáusticos para neutralizar o gás ácido antes da descarga atmosférica.
1.3 Metas de concentração inicial e de limpeza
A diferença entre o teor inicial de óleo (frequentemente entre 10% e 50%) e o nível de purificação desejado (frequentemente inferior a 1% ou 0.3%) determina o tempo de residência necessário. Concentrações mais elevadas também impõem uma carga significativa nos sistemas de condensação e separação óleo-água. Se a unidade de recuperação de vapor for subdimensionada, pode tornar-se um gargalo, obrigando toda a planta a operar com uma capacidade de produção reduzida.
2. Propriedades dos Materiais de Alimentação
Embora os contaminantes definam a química, o estado físico do lodo define o desafio de engenharia.
2.1 Tamanho das Partículas e Densidade Aparente
- Distribuição de tamanho de partículaTorrões maiores impedem que o calor chegue ao núcleo. A normalização por meio de mistura ou trituração é essencial para uma operação previsível.
- Densidade aparenteUma densidade maior aumenta a inércia térmica, mas pode dificultar a saída de vapores, levando a problemas de pressão localizada.
2.2 Permeabilidade e Plasticidade
- PermeabilidadeA alta permeabilidade permite que o óleo vaporizado saia facilmente da matriz de lodo. Se a permeabilidade for muito baixa, os vapores ficam retidos, levando à formação de coque secundário.
- Plasticidade e reologiaDurante o aquecimento, a lama oleosa entra em uma "fase pegajosa". Sem intervenção mecânica, isso leva à formação de coque e ao isolamento das paredes do reator.
2.3 Conteúdo de Umidade e Calor
- Otimização do teor de umidadeO ideal é que fique entre 10% e 20%. Umidade elevada funciona como um "sumidouro de energia", enquanto umidade insuficiente causa o acúmulo de poeira.
- Conteúdo de calorAlgumas unidades precisam acomodar a energia liberada pelos próprios resíduos para evitar picos de temperatura descontrolados.
2.4 Concentrações de sais alcalinos e metais
- Teor de sal alcalinoEsses sais causam a formação de escória ou a fusão dos resíduos, criando sólidos vítreos que obstruem reatores e pós-combustores.
- Concentrações de metaisDetermina se os sólidos tratados atendem às normas de aterro ou se necessitam de estabilização adicional devido aos riscos de lixiviação.
3. Pré-tratamento estratégico: Preparando a matéria-prima para o sucesso térmico
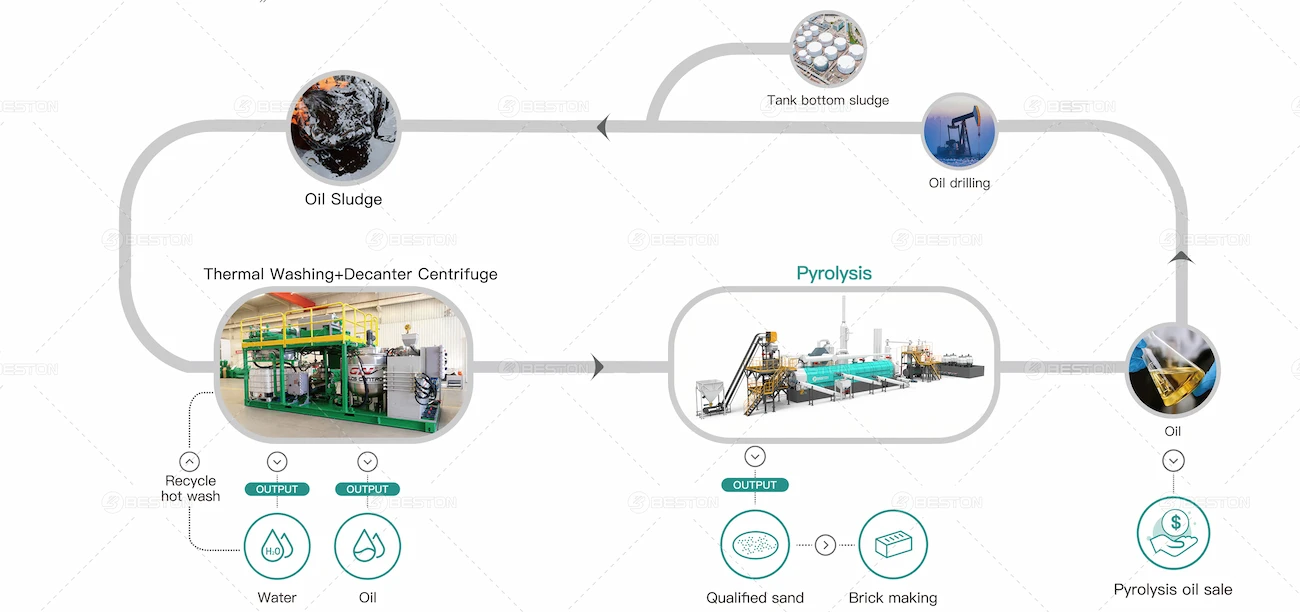
Considerando que a lama oleosa raramente é um material uniforme, o pré-tratamento estratégico é a ponte crucial entre o resíduo bruto e um processo térmico estável. Ao modificar o estado físico e químico da matéria-prima antes de sua entrada no reator, os operadores podem reduzir significativamente os custos operacionais (OPEX) e evitar paradas não programadas.
3.1 Desidratação Mecânica e Separação de Fases
A umidade é a principal "vilã de energia" em operações térmicas. O uso de centrífugas decantadoras ou filtros prensa de alta pressão para reduzir o teor de água de 80% para a faixa ideal de 10 a 20% pode diminuir o consumo de energia em mais de 50%.
- Recuperação gratuita de petróleoA pré-separação extrai mecanicamente os hidrocarbonetos da superfície, reduzindo a carga térmica total no reator.
- Eficiência energéticaA remoção de grande parte da água antes da fase de aquecimento evita o desperdício de calor latente, permitindo que o sistema concentre energia na dessorção de hidrocarbonetos.
3.2 Normalização por meio de mistura e homogeneização
Para mitigar a não homogeneidade in situ, os operadores utilizam fossas de mistura para criar uma matéria-prima "normalizada". Esse processo estabiliza as flutuações químicas e físicas do lodo.
- Controle de consistênciaA mistura de lodo "pegajoso" e altamente plástico com detritos secos e arenosos evita picos repentinos nas concentrações de sais alcalinos e halogênios.
- previsibilidade operacionalUma alimentação homogeneizada garante um gradiente térmico previsível e um tempo de residência constante, que são vitais para atender aos rigorosos padrões de limpeza.
4. Recuperação de Recursos: Transformando Passivos Perigosos em Ativos Negociáveis
O objetivo final da dessorção térmica é a transição da gestão de resíduos para a gestão de recursos. Controlando com precisão os parâmetros operacionais, o processo gera produtos secundários de alto valor agregado.
4.1 Óleo recuperado de alta qualidade
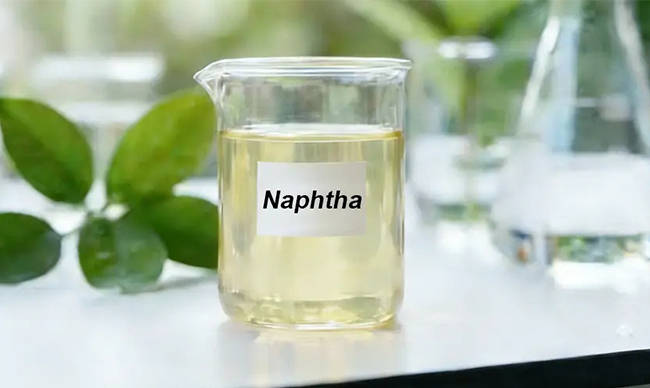
Em um ambiente de aquecimento indireto, a ausência de oxigênio e a temperatura controlada impedem o craqueamento excessivo dos hidrocarbonetos. Isso resulta em um óleo recuperado que retém grande parte da integridade original de sua cadeia carbônica. Dependendo da matéria-prima, esse óleo pode ser reutilizado como:
- Combustível pesado para caldeiras industriais
- Vendido para refinarias como nafta valiosa e diesel não padronizado.
4.2 Valorização de Resíduos Sólidos
Uma vez removidos os hidrocarbonetos, os sólidos minerais restantes são frequentemente estéreis e não perigosos. No espírito da Economia Circular, esses sólidos podem ser reaproveitados como:
- Agregados de construçãoPara fabricação de tijolos ou aditivos para cimento.
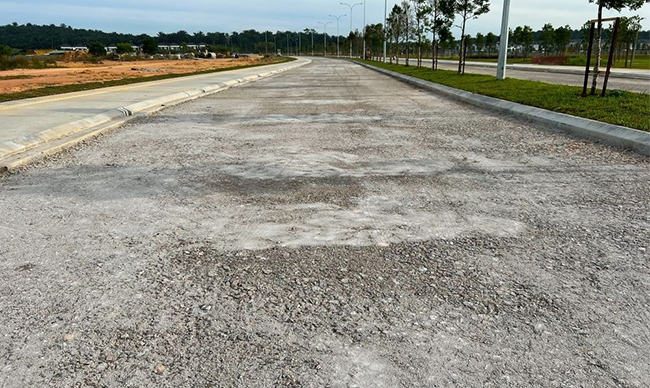
- Material de base para estradasAproveitar o elevado teor mineral em projetos de infraestrutura.
- Reaterro seguroDevolver o solo limpo ao local.
5. Beston GroupSoluções de dessorção térmica ex-situ e indireta
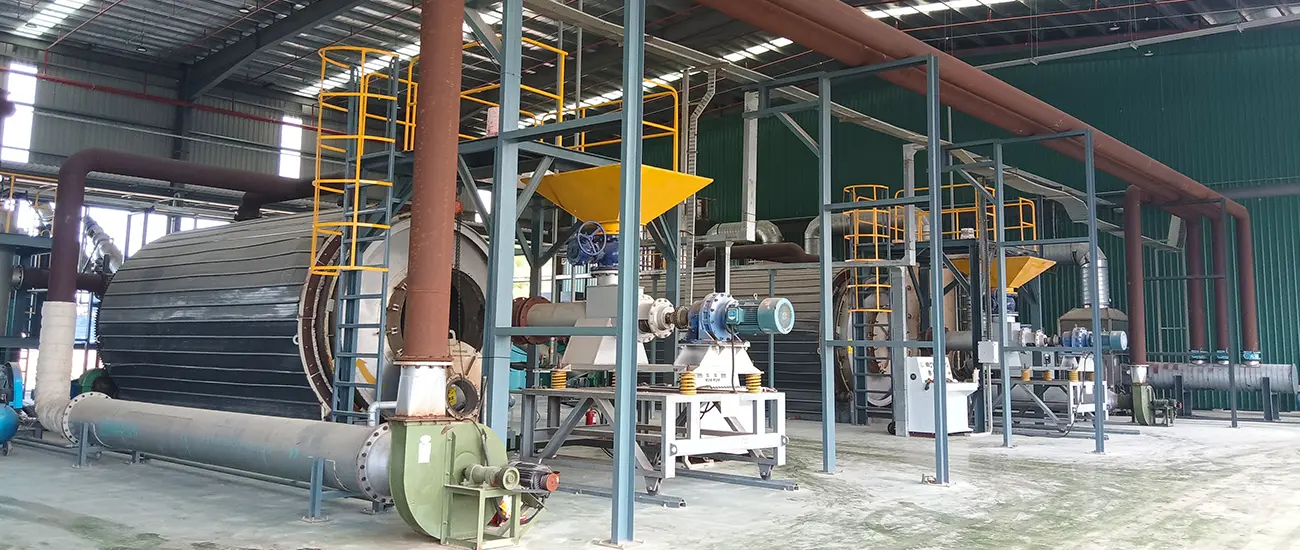
Beston Group projetou seu ex-situ e dessorção térmica indireta Tecnologia para lidar com os desafios multivariáveis do tratamento de solos contaminados e lodo oleoso. Nossos sistemas são projetados especificamente para conciliar as propriedades complexas dos materiais com a recuperação de alta eficiência.
5.1 Domínio técnico sobre coqueificação e formação de escória
Para lidar com a elevada plasticidade e o teor de sais alcalinos da lama oleosa, Beston unidade de dessorção térmica Possui um sistema de autolimpeza patenteado. Este design consegue varrer continuamente as paredes do reator, impedindo a formação de uma camada isolante de coque ou a fusão da escória. Isso garante um coeficiente de transferência de calor consistentemente alto e minimiza o tempo de inatividade relacionado à manutenção.
5.2 Gestão Avançada de Emissões e Energia
BestonO design indireto do [nome do produto] isola o gás de combustão do vapor de óleo, reduzindo drasticamente o volume de gases residuais e tornando o controle da poluição do ar mais eficiente e em menor escala. Além disso, a reciclagem de gases não condensáveis de volta para o sistema de queimadores fornece uma fonte de energia sustentável, compensando diretamente os custos associados a matérias-primas com alto teor de umidade.
6. Conclusão
O tratamento bem-sucedido de lodo oleoso exige um equilíbrio preciso entre propriedades complexas do material — como plasticidade, permeabilidade e risco de formação de escória — e engenharia especializada. Combinando um pré-tratamento estratégico com Beston GroupGraças às técnicas avançadas de dessorção térmica indireta e ex-situ, os operadores podem superar esses obstáculos técnicos com eficácia. Essa abordagem integrada transforma riscos em recursos rentáveis, harmonizando a conformidade ambiental com o crescimento econômico sustentável.