L'utilizzo dell'olio derivante dalla pirolisi della plastica per produrre nuove materie plastiche è più di una semplice visione ecologica; è una pratica consolidata di ingegneria chimica. Attualmente, l'attenzione tecnica del settore si è spostata dalla pirolisi di base all'integrazione di processi di raffinazione avanzati. Dopo il miglioramento della qualità attraverso processi di raffinazione, l'olio derivante dalla pirolisi della plastica diventa una materia prima qualificata che soddisfa i rigorosi standard richiesti per gli impianti di cracking a vapore petrolchimici. I polimeri circolari e le plastiche riciclate risultanti sono chimicamente identici ai loro equivalenti di origine fossile e pienamente idonei per applicazioni di alto livello, tra cui imballaggi per alimenti e dispositivi medici. Di seguito sono riportate le principali procedure tecniche di questo processo.
Passaggi chiave e percorso tecnico
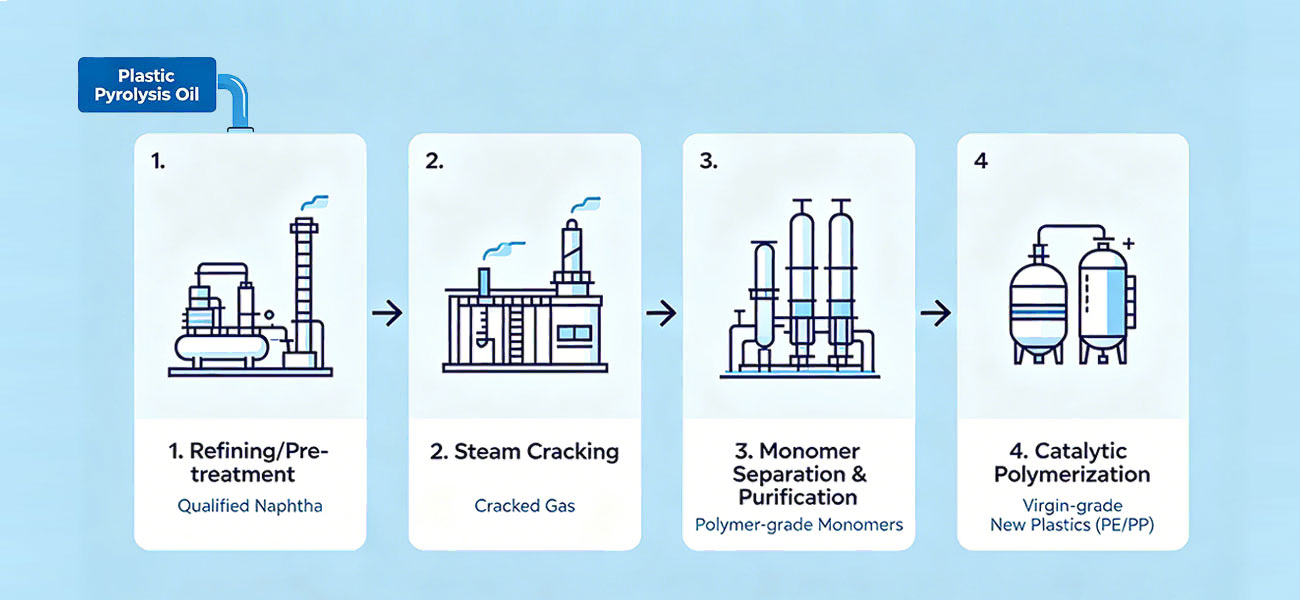
Fase 1: Raffinazione/Pretrattamento: Ottenere la nafta
Produzione di olio di pirolisi da macchina di pirolisi di plastica Questo è solo il primo passo; la vera sfida consiste nel trasformarlo in materia prima qualificata per gli impianti petrolchimici. Per la produzione circolare di plastica, la raffinazione e il pretrattamento mirano a rimuovere le impurità, portando la qualità dell'olio di pirolisi a un livello simile a quello della nafta convenzionale derivata dal petrolio greggio. Le tecnologie chiave includono la distillazione, la declorazione per adsorbimento e l'idrotrattamento.
Distillazione
Le unità di distillazione atmosferica e sottovuoto costituiscono la fase di pretrattamento fondamentale. Frazionando l'olio grezzo di pirolisi in base agli intervalli di punto di ebollizione, la miscela complessa viene separata in frazioni distinte ottimizzate per specifiche lavorazioni successive:
- Le frazioni di nafta leggera vengono indirizzate agli impianti di purificazione come materie prime di prima qualità per gli impianti di cracking a vapore;
- I residui cerosi e pesanti vengono in genere riciclati e reimmessi nel reattore di pirolisi per la degradazione termica, oppure destinati ad applicazioni come combustibili industriali.
Declorazione per adsorbimento
Per prevenire l'avvelenamento del catalizzatore a valle e la corrosione delle apparecchiature, prima dell'idrotrattamento è integrato uno stadio di declorazione per adsorbimento. Adsorbenti speciali come l'allumina modificata e i compositi di ossidi metallici catturano efficacemente i cloruri organici. Questo stadio riduce il contenuto di cloro da centinaia di ppm a livelli di poche ppm, rispettando il limite standard di alimentazione della raffineria.
Idrotrattamento
Questa fase è fondamentale per migliorare la qualità dell'olio di pirolisi. In atmosfera di idrogeno e con catalizzatori specifici, le olefine altamente reattive presenti nell'olio di pirolisi vengono saturate in alcani stabili. Contemporaneamente, gli eteroatomi organici vengono rimossi tramite conversione chimica: lo zolfo si trasforma in acido solfidrico (H2S) e l'azoto in ammoniaca (NH3). Dopo l'idrotrattamento, l'olio di pirolisi raffinato presenta proprietà chimiche simili alla nafta petrolchimica convenzionale, consentendo la co-lavorazione con materie prime fossili negli impianti di cracking a vapore per la produzione di nuove materie plastiche.
Fase 2: Cracking a vapore: produzione del monomero
L'olio di pirolisi raffinato viene fornito principalmente agli impianti di steam cracking, il cuore pulsante della moderna industria petrolchimica. Ad alte temperature, comprese tra 800 °C e 850 °C, e in presenza di vapore, lo steam cracking scompone materie prime come nafta, etano e GPL in monomeri chimici di base come etilene, propilene, butadiene e benzene. L'etilene e il propilene, prodotti dello steam cracking, sono i monomeri diretti per la produzione di polietilene (PE) e polipropilene (PP), pronti per la ripolimerizzazione in nuovi granuli di plastica. Esistono due metodi principali per la lavorazione dell'olio di pirolisi negli impianti di steam cracking:
Modalità di alimentazione condivisa
L'olio di pirolisi raffinato viene miscelato con nafta convenzionale in un rapporto tipico compreso tra il 5% e il 20% prima di essere alimentato nei forni di cracking. Attualmente, questo è il processo più maturo e rapidamente implementabile, che non richiede modifiche sostanziali agli impianti petrolchimici esistenti. Importanti colossi chimici come LyondellBasell, SABIC e TotalEnergies hanno già industrializzato questo modello nei loro siti di steam cracking europei.
Modalità di alimentazione dedicata
L'olio di pirolisi viene trattato come flusso di alimentazione indipendente, con parametri operativi di cracking ottimizzati per la sua composizione specifica. Questo approccio aumenta la resa di etilene e propilene, ma richiede una maggiore purezza dell'olio di pirolisi e modifiche parziali del processo negli impianti petrolchimici.
Fase 3: Separazione e purificazione del monomero: ottenere un monomero di grado polimerico
Dopo lo cracking a vapore, il risultato Il gas di cracking è una miscela complessa, quale non può essere utilizzato direttamente per la polimerizzazione senza una purificazione approfonditaContiene monomeri olefinici di interesse (principalmente etilene e propilene), idrocarburi leggeri indesiderati (come etano, propano, butano), contaminanti in tracce (come acido cloridrico, acido solfidrico, vapore acqueo e piccole quantità di sostanze pesanti), oltre a gas inerti.
La separazione e la purificazione dei monomeri mirano a separare e purificare etilene, propilene e altri monomeri chiave dal gas di cracking complesso. L'obiettivo è soddisfare rigorosi standard di purezza per la polimerizzazione catalitica a valle, che generalmente richiede un purezza elevatissima, superiore al 99.9% (grado polimerico).
L'intero processo di separazione e purificazione viene effettuato principalmente attraverso una combinazione di distillazione criogenica, purificazione per adsorbimento e distillazione frazionata, seguendo il principio di separazione dei componenti in base alle differenze nei loro punti di ebollizione e proprietà fisico-chimiche. Ciò si basa sul principio ingegneristico fondamentale di separazione dei vari componenti in base alle loro precise differenze nei punti di ebollizione e nelle proprietà fisico-chimiche.
Fase 4: Polimerizzazione catalitica: produzione di nuove materie plastiche
All'interno dei reattori di polimerizzazione, monomeri come l'etilene e il propilene prodotti dal cracking a vapore vengono polimerizzati in macromolecole a catena lunga. Questa reazione si basa su catalizzatori Ziegler-Natta o metallocenici. Le plastiche riciclate attraverso questo processo chimico presentano strutture molecolari identiche a quelle delle plastiche vergini. Pertanto, sono completamente qualificato per applicazioni di fascia alta e rigorose, compresi gli imballaggi alimentari e le forniture mediche. Questa tecnologia risolve efficacemente i difetti del riciclaggio meccanico tradizionale: impurità residue e deterioramento delle proprietà dei materiali.
Norma industriale chiave: Contabilità dei saldi di massa
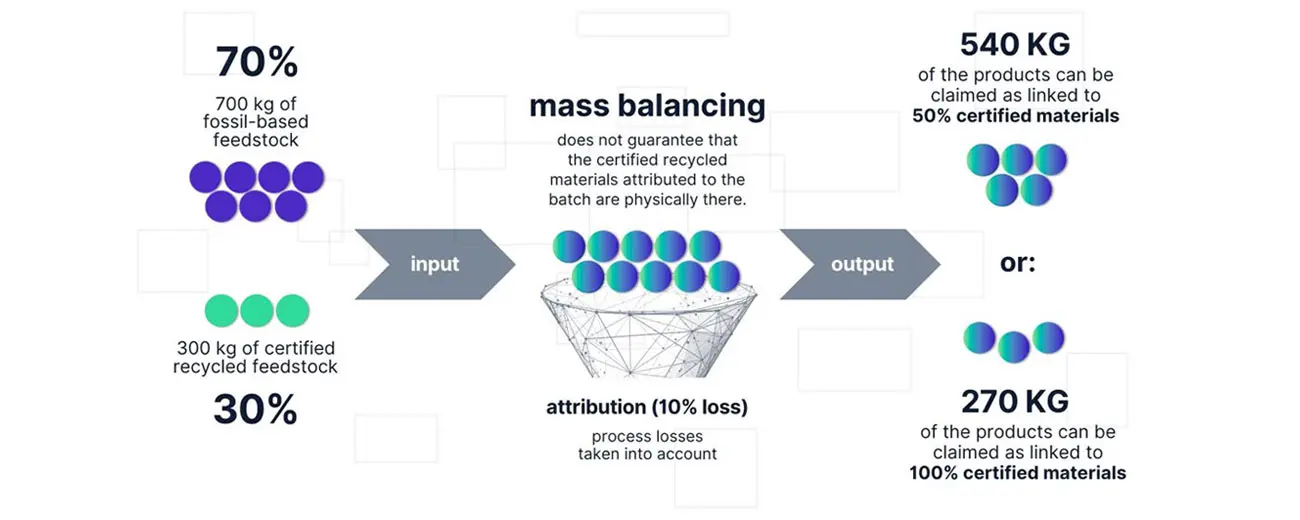
Nell'attuale fase di transizione industriale, la produzione a pieno regime basata esclusivamente sull'olio di pirolisi non è ancora economicamente fattibile. La maggior parte degli impianti petrolchimici adotta alimentazione condivisa mescolando olio di pirolisi con convenzionale naftaPoiché le molecole non possono essere tracciate fisicamente dopo essere entrate nel sistema di produzione, l'industria adotta ampiamente il principio di bilancio di massa.
Questa logica è paragonabile all'integrazione in rete dell'elettricità verde. Così come gli utenti finali non possono risalire all'origine di ogni singola unità di energia, è impossibile tracciare le singole molecole di olio di pirolisi una volta miscelate in produzione. Supportato da certificazioni di terze parti come ISCC PIÙ, i produttori possono certificare una quota corrispondente di materie plastiche finite come materiali riciclati in base al volume di olio di pirolisi in ingresso. Questo meccanismo ha accelerato significativamente l'implementazione industriale su larga scala del riciclo chimico della plastica.
Conclusione
Dall'olio derivante dalla pirolisi della plastica alla materia prima raffinata, poi ai monomeri e infine alle nuove plastiche, l'intero processo di riciclo chimico realizza la rigenerazione a ciclo chiuso dei rifiuti plastici. Questo non solo affronta il problema dell'inquinamento da plastica, ma riduce anche la dipendenza dalle risorse fossili, diventando un fattore chiave per lo sviluppo verde dell'industria petrolchimica nell'ambito dell'obiettivo globale di neutralità carbonica.