A medida que se endurecen las normativas medioambientales, la desorción térmica (DT) se ha convertido en el método de referencia para transformar lodos de petróleo peligrosos en recursos valiosos. Sin embargo, lograr la máxima eficiencia supone un complejo reto de ingeniería. El éxito de un proyecto de desorción térmica depende de una delicada interacción de varios factores críticos, desde la naturaleza química de los contaminantes hasta el comportamiento físico de los lodos durante el calentamiento.
1. Características del contaminante
La naturaleza química de los contaminantes presentes en los lodos sirve como base fundamental para el diseño de todo el sistema.
1.1 Volatilidad y distribución del punto de ebullición
El factor más fundamental es el rango de puntos de ebullición de los hidrocarburos. Los lodos de petróleo suelen contener un amplio espectro de alcanos y aromáticos, desde fracciones ligeras C10 hasta ceras pesadas C40 y asfaltenos.
- Desorción térmica a baja temperatura (LTTD): Funciona a temperaturas de hasta 350 °C, optimizado para combustibles volátiles y aceites ligeros.
- Desorción térmica a alta temperatura (HTTD): Funciona a temperaturas de hasta 600 °C, necesarias para crudos pesados, HAP e hidrocarburos de cadena larga.
1.2 Estabilidad química y contenido de halógenos
La presencia de compuestos orgánicos clorados (como los PCB) introduce una complejidad significativa. Durante pirólisis de lodos de petróleo Durante el tratamiento, estos compuestos pueden sufrir una descomposición parcial, generando potencialmente gases ácidos como el cloruro de hidrógeno. Esto requiere materiales especializados para el reactor y un sistema robusto de control de la contaminación atmosférica, que generalmente incluye depuradores cáusticos para neutralizar el gas ácido antes de su descarga a la atmósfera.
1.3 Concentración inicial y objetivos de limpieza
La diferencia entre el contenido inicial de petróleo (generalmente del 10 al 50 %) y el nivel de limpieza deseado (generalmente inferior al 1 % o al 0.3 %) determina el tiempo de residencia necesario. Las concentraciones elevadas también suponen una carga considerable para los sistemas de condensación y separación de agua y petróleo. Si la unidad de recuperación de vapores es insuficiente, puede convertirse en un cuello de botella, lo que obliga a toda la planta a operar a un menor rendimiento.
2. Propiedades del material de alimentación
Si bien los contaminantes definen la química, el estado físico del lodo define el desafío de ingeniería.
2.1 Tamaño de partícula y densidad aparente
- Distribución de tamaño de partículaLos terrones más grandes impiden que el calor llegue al núcleo. La normalización mediante mezcla o trituración es esencial para un funcionamiento predecible.
- Densidad a granelUna mayor densidad aumenta la inercia térmica, pero puede dificultar la salida de los vapores, lo que provoca problemas de presión localizados.
2.2 Permeabilidad y plasticidad
- PermeabilidadUna alta permeabilidad permite que el petróleo vaporizado salga fácilmente de la matriz de lodos. Si la permeabilidad es demasiado baja, los vapores quedan atrapados, lo que provoca la formación de coque secundario.
- Plasticidad y reologíaLos lodos de petróleo entran en una fase pegajosa durante el calentamiento. Sin intervención mecánica, esto provoca la formación de coque y el aislamiento de las paredes del reactor.
2.3 Contenido de humedad y calor
- Optimización del contenido de humedadLo ideal es entre el 10 % y el 20 %. Un alto nivel de humedad actúa como un “sumidero de energía”, mientras que una humedad demasiado baja provoca la incorporación de polvo.
- Contenido de calorAlgunas unidades deben absorber la energía liberada por los propios residuos para evitar picos de temperatura incontrolados.
2.4 Concentraciones de sales alcalinas y metales
- Contenido de sales alcalinasEstas sales provocan la formación de escoria o la fusión de los residuos, creando sólidos similares al vidrio que obstruyen los reactores y los postquemadores.
- concentraciones de metales: Determina si los sólidos tratados cumplen con las normas de relleno o si requieren una mayor estabilización debido a los riesgos de lixiviación.
3. Pretratamiento estratégico: Preparación de la materia prima para un tratamiento térmico exitoso.
Dado que los lodos aceitosos rara vez son un material uniforme, el pretratamiento estratégico es fundamental para conectar los residuos brutos con un proceso térmico estable. Al modificar el estado físico y químico de la materia prima antes de que ingrese al reactor, los operadores pueden reducir significativamente los costos operativos y evitar paradas mecánicas.
3.1 Deshidratación mecánica y separación de fases
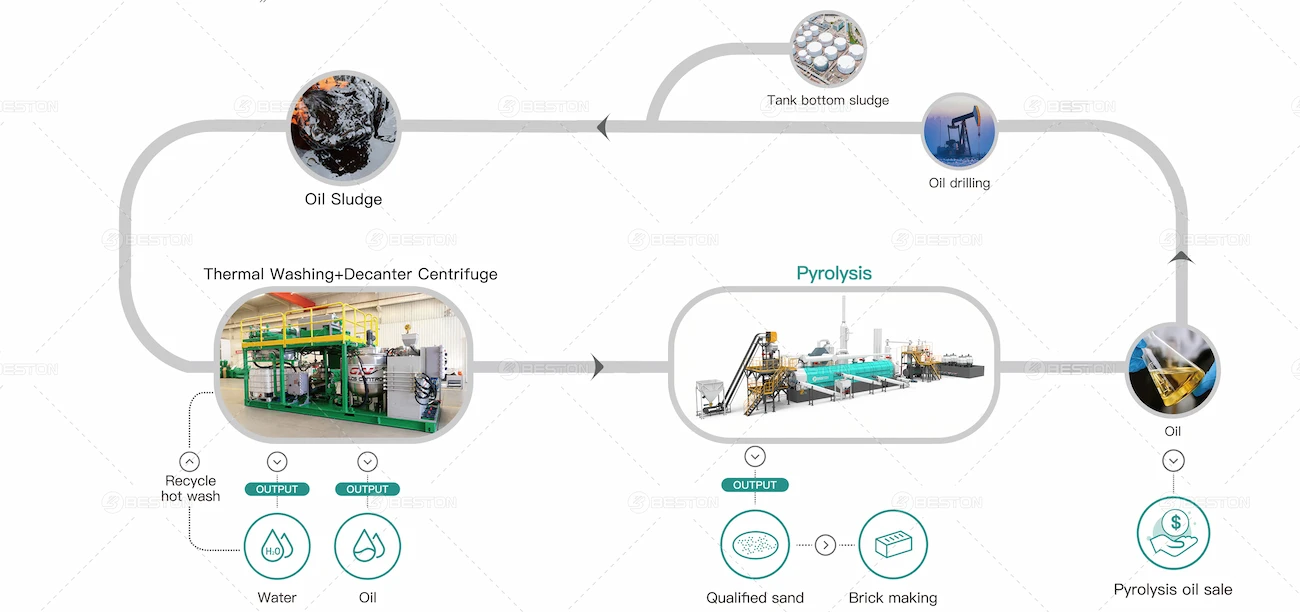
La humedad es el principal factor que consume energía en los procesos térmicos. El uso de centrífugas decantadoras o filtros prensa de alta presión para reducir el contenido de agua del 80 % al rango óptimo del 10-20 % puede disminuir el consumo de energía en más del 50 %.
- Recuperación gratuita de petróleo: La preseparación recolecta mecánicamente los hidrocarburos de la superficie, reduciendo la carga térmica total del reactor.
- La eficiencia energéticaLa eliminación del agua a granel antes de la fase de calentamiento evita el desperdicio de calor latente, lo que permite que el sistema concentre la energía en la desorción de hidrocarburos.
3.2 Normalización mediante mezcla y homogeneización
Para mitigar la falta de homogeneidad in situ, los operadores utilizan fosas de mezcla para crear una materia prima "normalizada". Este proceso estabiliza las fluctuaciones químicas y físicas del lodo.
- Control de consistenciaLa mezcla de lodos viscosos de alta plasticidad con recortes secos y arenosos evita aumentos repentinos en las concentraciones de sales alcalinas y halógenos.
- Previsibilidad operativaUna alimentación homogeneizada garantiza un gradiente térmico predecible y un tiempo de residencia constante, factores vitales para cumplir con los estrictos estándares de limpieza.
4. Recuperación de recursos: Transformación de pasivos peligrosos en activos comercializables.
El objetivo final de la desorción térmica es la transición de la gestión de residuos a la gestión de recursos. Mediante el control preciso de los parámetros operativos, el proceso genera productos secundarios de alto valor.
4.1 Petróleo recuperado de alta calidad
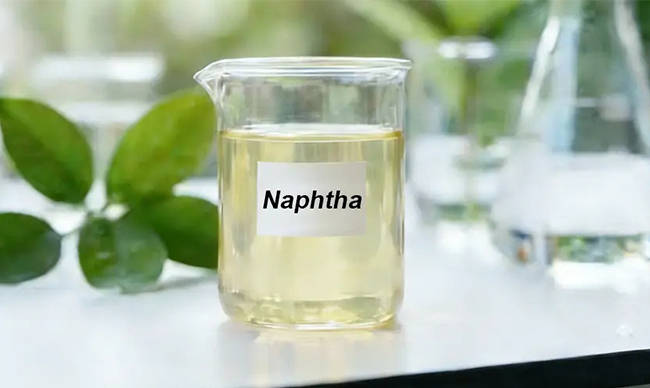
En un entorno de calentamiento indirecto, la ausencia de oxígeno y la temperatura controlada evitan el craqueo excesivo de los hidrocarburos. Esto da como resultado un aceite recuperado que conserva gran parte de la integridad de su cadena de carbono original. Dependiendo de la materia prima, este aceite puede reutilizarse como:
- Combustible pesado para calderas industriales
- Vendido a refinerías como nafta valiosa y diésel no estándar.
4.2 Valorización de residuos sólidos
Una vez eliminados los hidrocarburos, los sólidos minerales restantes suelen ser estériles y no peligrosos. En el espíritu de la economía circular, estos sólidos pueden reutilizarse como:
- Agregados para construcción: Para aditivos en la fabricación de ladrillos o cemento.
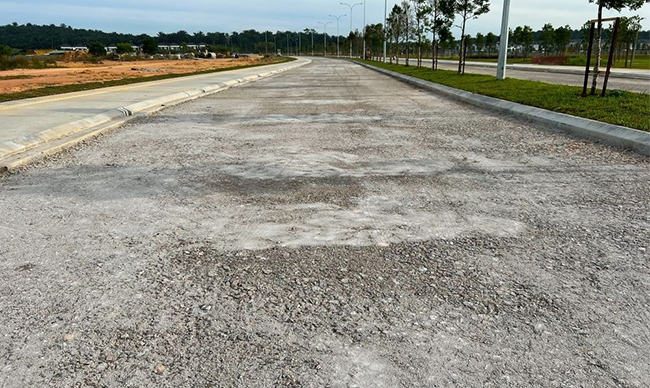
- Material de base para carreteras: Aprovechar su alto contenido mineral para proyectos de infraestructura.
- Relleno seguro: Devolver la tierra limpia al lugar.
5. Beston GroupSoluciones de desorción térmica indirecta y ex situ
Beston Group ha diseñado su ex situ y desorción térmica indirecta Tecnología para abordar los desafíos multivariables del tratamiento de suelos contaminados y lodos petrolíferos. Nuestros sistemas están diseñados específicamente para superar la brecha entre las complejas propiedades de los materiales y la recuperación de alta eficiencia.
5.1 Dominio técnico de la coquización y la formación de escoria.
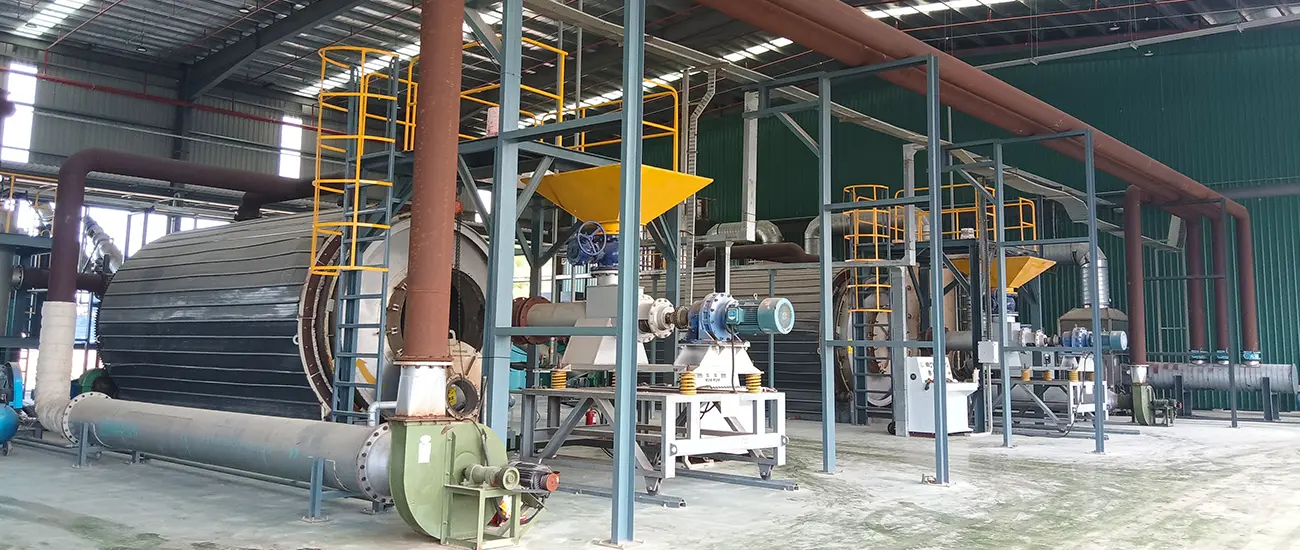
Para abordar la alta plasticidad y el contenido de sales alcalinas de los lodos de petróleo, Beston unidad de desorción térmica Incorpora un sistema de autolimpieza patentado. Este diseño permite limpiar continuamente las paredes del reactor, evitando la formación de una capa aislante de coque o la fusión de la escoria. Esto garantiza un coeficiente de transferencia de calor consistentemente alto y minimiza el tiempo de inactividad por mantenimiento.
5.2 Gestión avanzada de emisiones y energía
BestonSu diseño indirecto aísla los gases de combustión del vapor de petróleo, reduciendo drásticamente el volumen de gases residuales y optimizando el control de la contaminación atmosférica. Además, el reciclaje de los gases no condensables en el sistema de combustión proporciona una fuente de energía sostenible, compensando directamente los costes asociados a las materias primas con alto contenido de humedad.
6. Conclusión
El tratamiento exitoso de lodos de petróleo requiere un equilibrio preciso entre las propiedades complejas del material, como la plasticidad, la permeabilidad y el riesgo de escoria, y la ingeniería especializada. Al combinar un pretratamiento estratégico con Beston GroupGracias a sus avanzadas técnicas de desorción térmica indirecta y ex situ, los operadores pueden superar eficazmente estos obstáculos técnicos. Este enfoque integrado transforma los riesgos ambientales en recursos rentables, armonizando el cumplimiento de la normativa con el crecimiento económico sostenible.